服务热线:13353672253 | 网站地图
服务热线:13353672253 | 网站地图
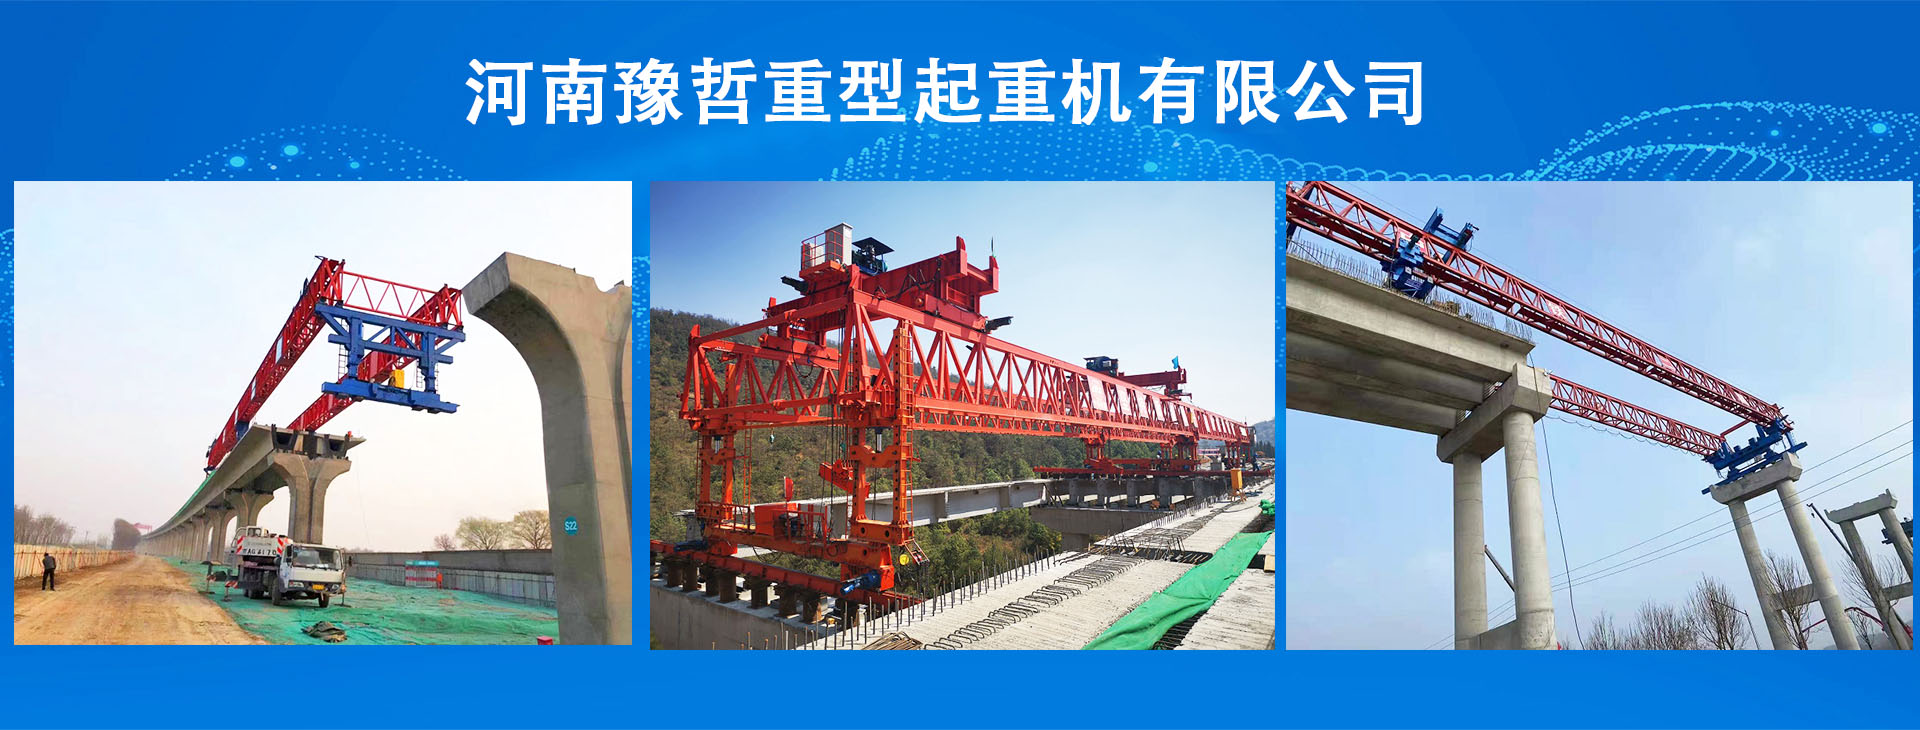
单导梁移动模架的主梁销孔,是连接支腿、吊点等核心构件的 “关键卡口”,常年承受重载铰接与走行震动,极易出现磨损问题。磨损后的销孔会出现孔径超差、内壁划痕,直接导致铰接松动、模架走行偏斜,甚至引发主梁受力失衡的安全隐患。针对不同程度的销孔磨损,采用适配的修复工艺,既能恢复结构精度,又能避免整体更换的高成本浪费,是模架维保中极具实操价值的核心环节。
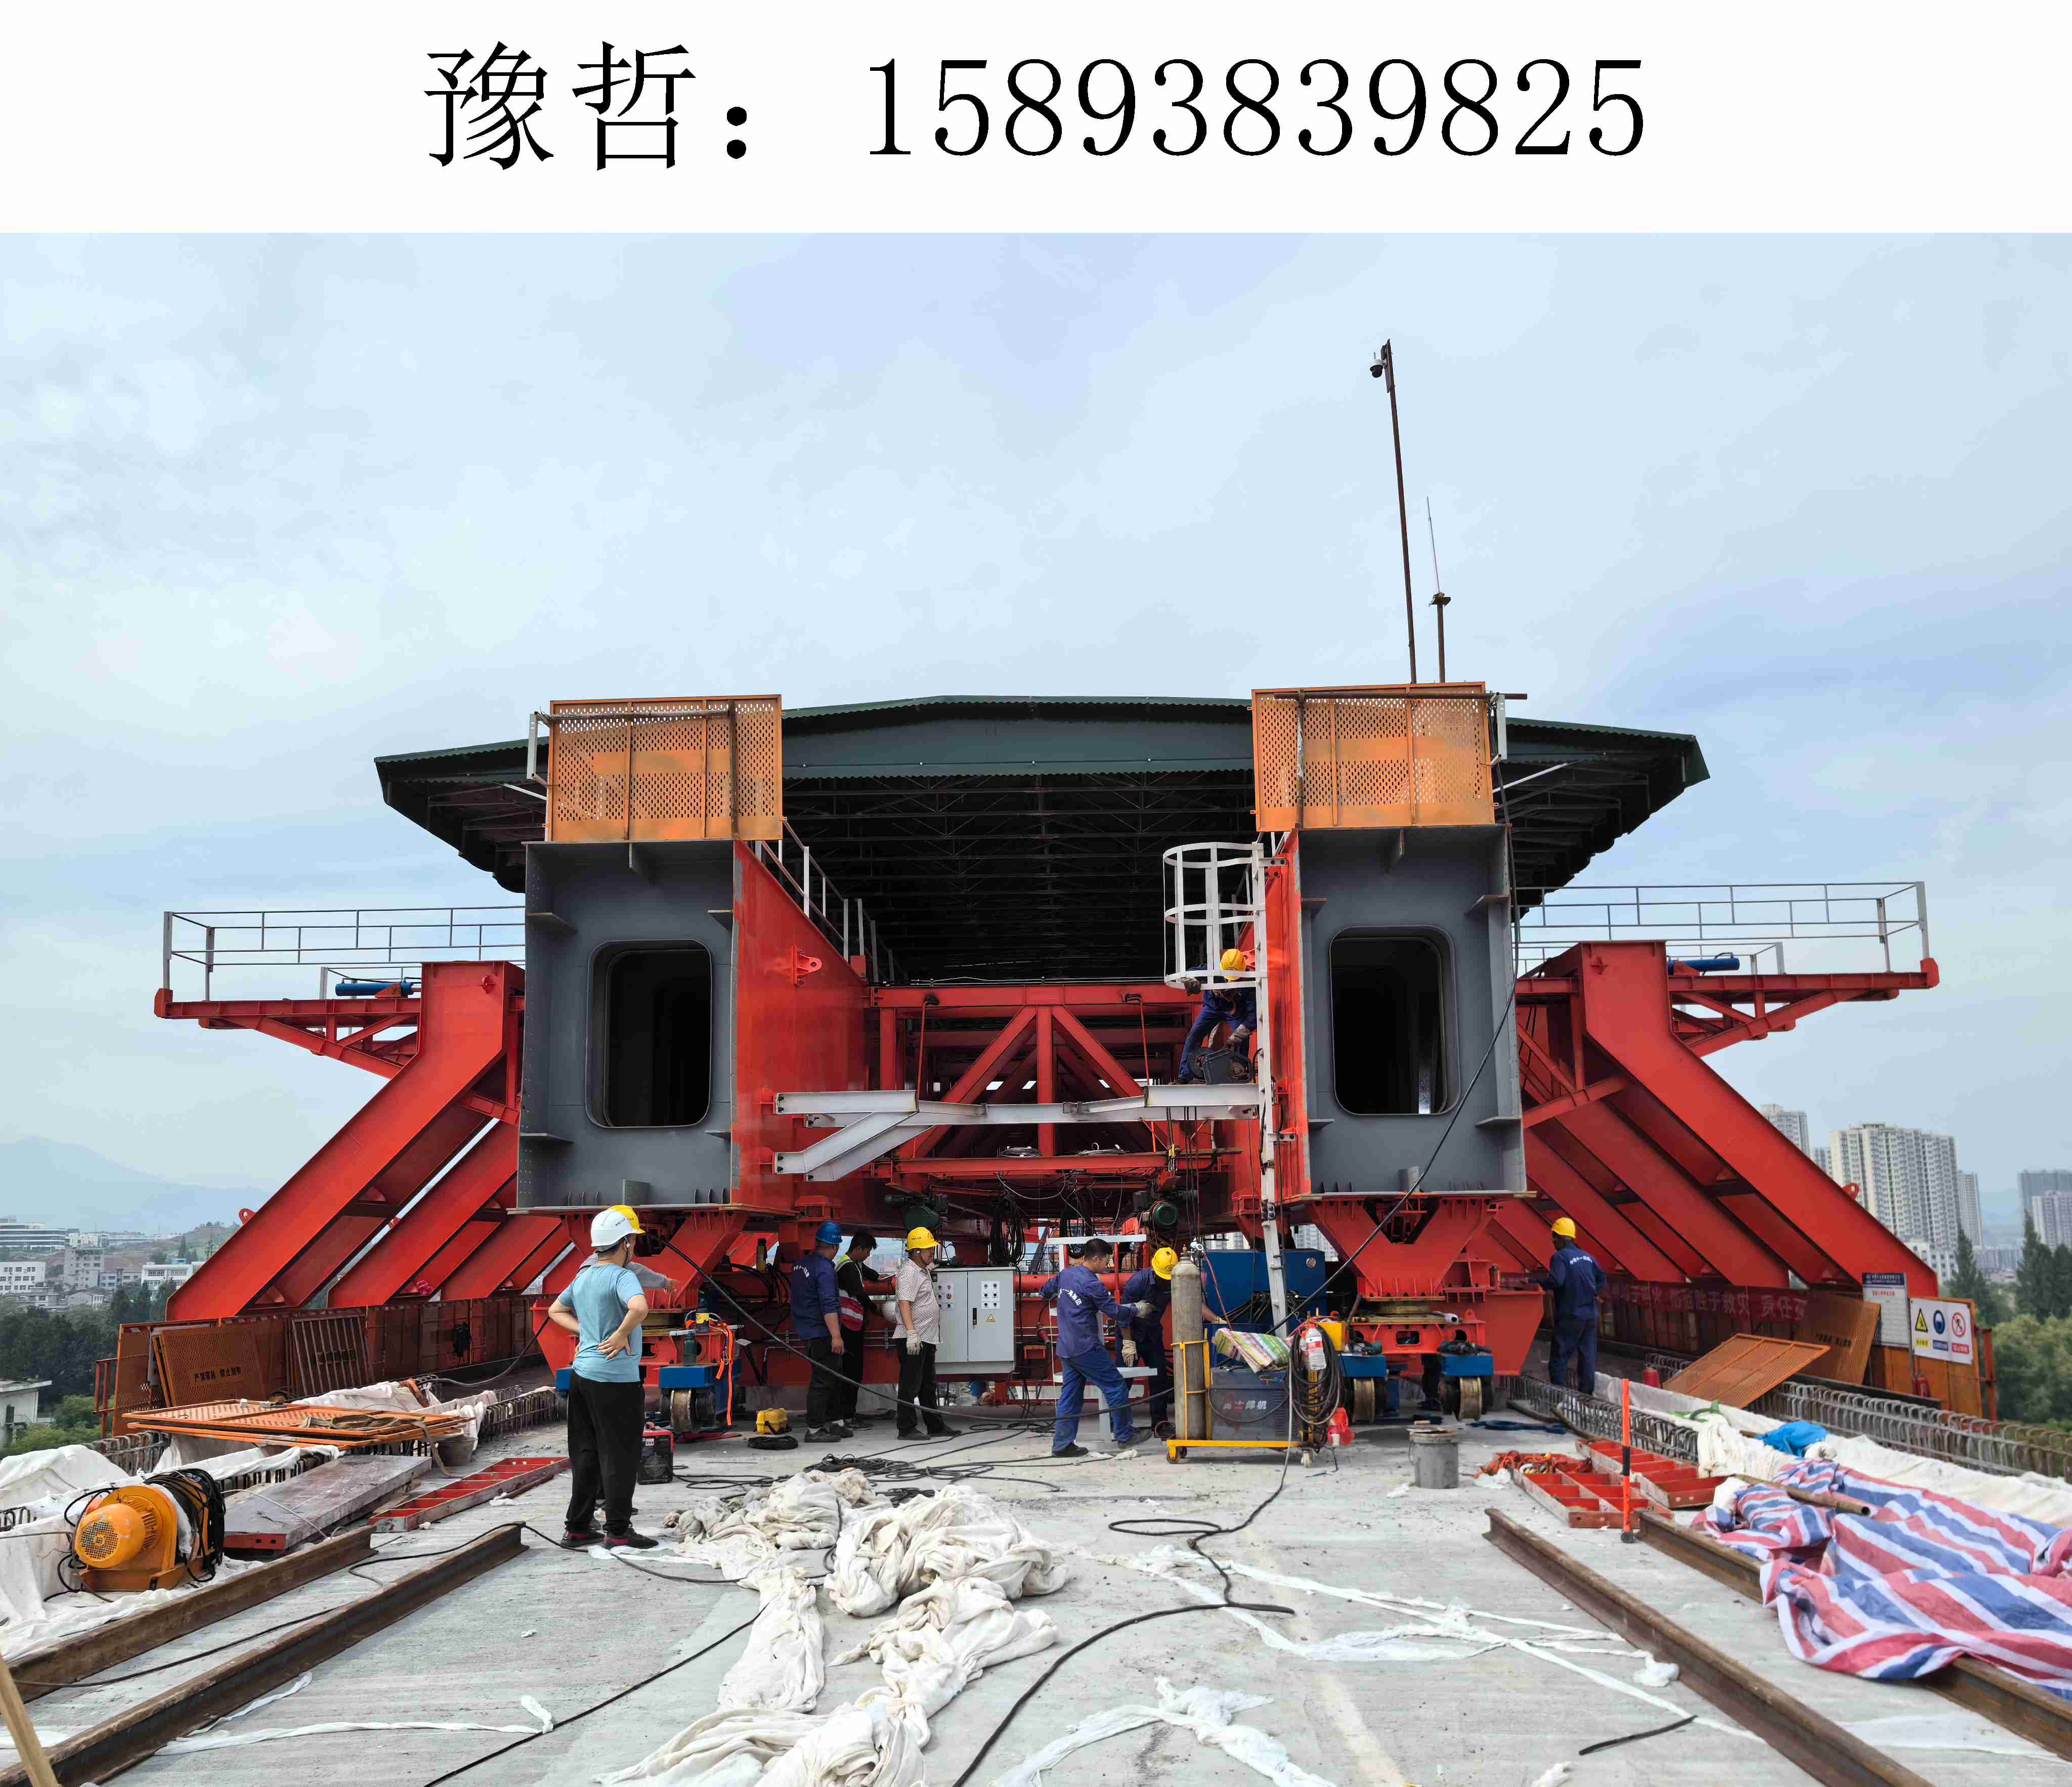
修复销孔磨损,第一步要做的就是精准判定磨损程度,这是选择工艺的前提,不能一概而论。轻度磨损主要表现为销孔内壁有细微划痕、孔径超差在可控范围内,没有出现椭圆变形或缺口;中度磨损则是孔径明显扩大、内壁出现台阶状磨损,铰接时存在明显间隙;重度磨损则是孔径严重变形、内壁出现裂纹,或是磨损量超出常规修复阈值,这类情况已危及结构安全,需重点处置。
针对轻度磨损,核心采用 “打磨修复 + 防护强化” 的简易工艺,成本低、效率高。先用专用打磨工具配合细砂布,顺着销孔内壁圆周方向均匀打磨,彻底清除表面划痕、浮锈与氧化层,直至内壁光滑平整;打磨后用洁净抹布擦净金属碎屑,再对销孔内壁涂刷一层适配的防腐耐磨涂层,形成防护膜,延缓后续磨损。修复后需用配套销轴试配,确保铰接间隙在标准范围内,无需扩孔或补焊,就能恢复销孔的基础承载性能。
针对中度磨损,采用 “扩孔修复 + 配加大销轴” 的工艺,兼顾精度与实用性。先对销孔进行均匀扩孔加工,扩孔尺寸以消除磨损台阶、恢复孔壁平整为基准,避免过度扩孔损伤主梁结构;加工完成后,根据扩孔后的孔径定制适配的加大销轴,确保销轴与销孔的配合精度达到铰接要求。这种工艺无需更换主梁构件,只需更换适配销轴,就能解决孔径超差导致的铰接松动问题,大幅降低维修成本,同时保障铰接部位的受力稳定性。
针对重度磨损,采用 “补焊修复 + 重新加工” 的工艺,从根源恢复销孔结构。补焊前需对销孔周边做预热处理,避免焊接时产生裂纹,再采用分层补焊的方式填充磨损部位,确保焊缝与原孔壁熔合紧密,无夹渣、气孔等缺陷;补焊冷却后,对销孔进行精准加工,将孔径修复至标准尺寸,同时保证孔壁同轴度与平整度达标。若补焊后出现局部变形,需先做校正处理,再完成最终加工,修复后的销孔需经探伤检测确认无隐性损伤,方可投入使用。
修复完成后,必须做好检验校准,用标准销轴试装,复核铰接间隙、转动灵活性,确保模架走行与铰接无异常。日常维保中,定期检查销孔磨损情况,及时清理孔内杂质、涂抹润滑脂,能有效延长销孔使用寿命,避免磨损问题反复出现。这套分级修复工艺,既贴合单导梁模架的结构特点,又兼顾施工成本与效率,能让磨损的销孔恢复如初,筑牢模架主梁的结构安全底线。