服务热线:13353672253 | 网站地图
服务热线:13353672253 | 网站地图
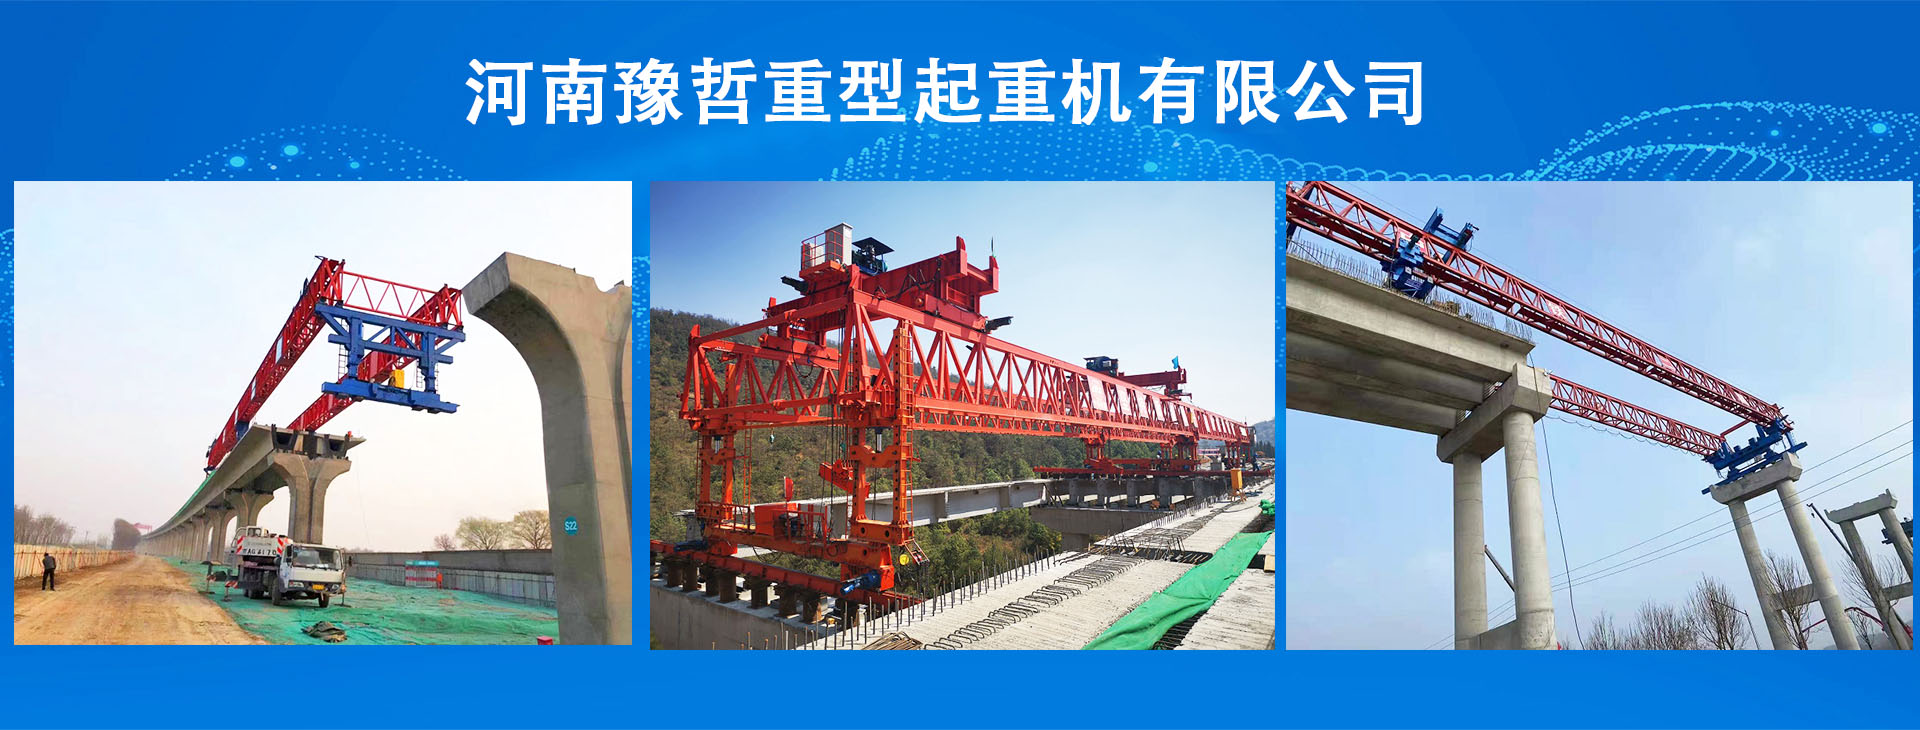
650吨大型移动模架的制造精细化与质量管控,直接决定施工安全与工程精度。其构件尺寸大、受力复杂,需通过标准化工厂流程与全环节管控,规避焊接缺陷、装配偏差等问题,保障整体力学性能与运行稳定性。以下解析核心制造工艺与质量控制要点。

制造工艺以“分件预制-精准加工-整体装配”为核心。核心构件选用高强度合金钢,进场前需完成材质审核、力学性能与化学成分检测,不合格材料严禁入场。下料采用数控等离子切割与激光下料,预留0.5-1mm加工余量;关键孔位用数控钻床加工,孔径精度±0.1mm,保障装配衔接。
核心构件加工聚焦焊接质量与变形控制。主梁采用箱梁或桁架结构,以埋弧自动焊为主,焊接前坡口预热至100-150℃,分层施焊并焊后消应力热处理,减少裂纹与变形。受力构件焊缝100%超声波探伤,重要对接焊缝加做射线探伤,杜绝Ⅲ级及以上缺陷。构件端面精铣后平整度偏差≤0.05mm,主梁直线度偏差≤3mm,保障装配精度。
整体装配依托刚性工装平台,按“主梁→支撑系统→驱动机构→模板”顺序组装。工装平台平整度偏差≤2‰,主梁采用栓焊混合连接,M24高强螺栓拧紧扭矩≥400N·m,抽样检测不低于10%。校准驱动系统安装位置,模板拼缝高差≤1mm。装配后进行工厂预拼装,验证模块衔接性,主梁中心间距偏差≤±5mm,平面位置偏差≤10mm。
质量控制贯穿全流程,形成“原材料检验-过程检测-成品验收”闭环。过程中监控焊接参数,用激光跟踪仪检测关键尺寸,支腿垂直度偏差≤2‰。成品需完成1.2倍设计荷载静载试验,最大沉降量≤L/500、非弹性变形≤2mm;空载试运行验证各动作可靠性,横移单边行程偏差≤±2mm,油缸锁定性能达标。
成品防护与标识是质量管控重要环节。构件表面抛丸除锈至Sa2.5级,喷涂防腐漆厚度≥120μm;关键部位做好防护密封。对构件编号标识,标注规格、重量与安装位置,配套编制质量报告与装配说明书,为现场安装提供支撑。
综上,650吨大型移动模架制造需以精细化工艺为核心、全环节管控为保障,严控原材料、优化焊接、提升装配精度,确保整体性能达标。这既是规避施工风险的关键,也是推动桥梁施工装备工业化、标准化发展的重要支撑。