服务热线:13353672253 | 网站地图
服务热线:13353672253 | 网站地图
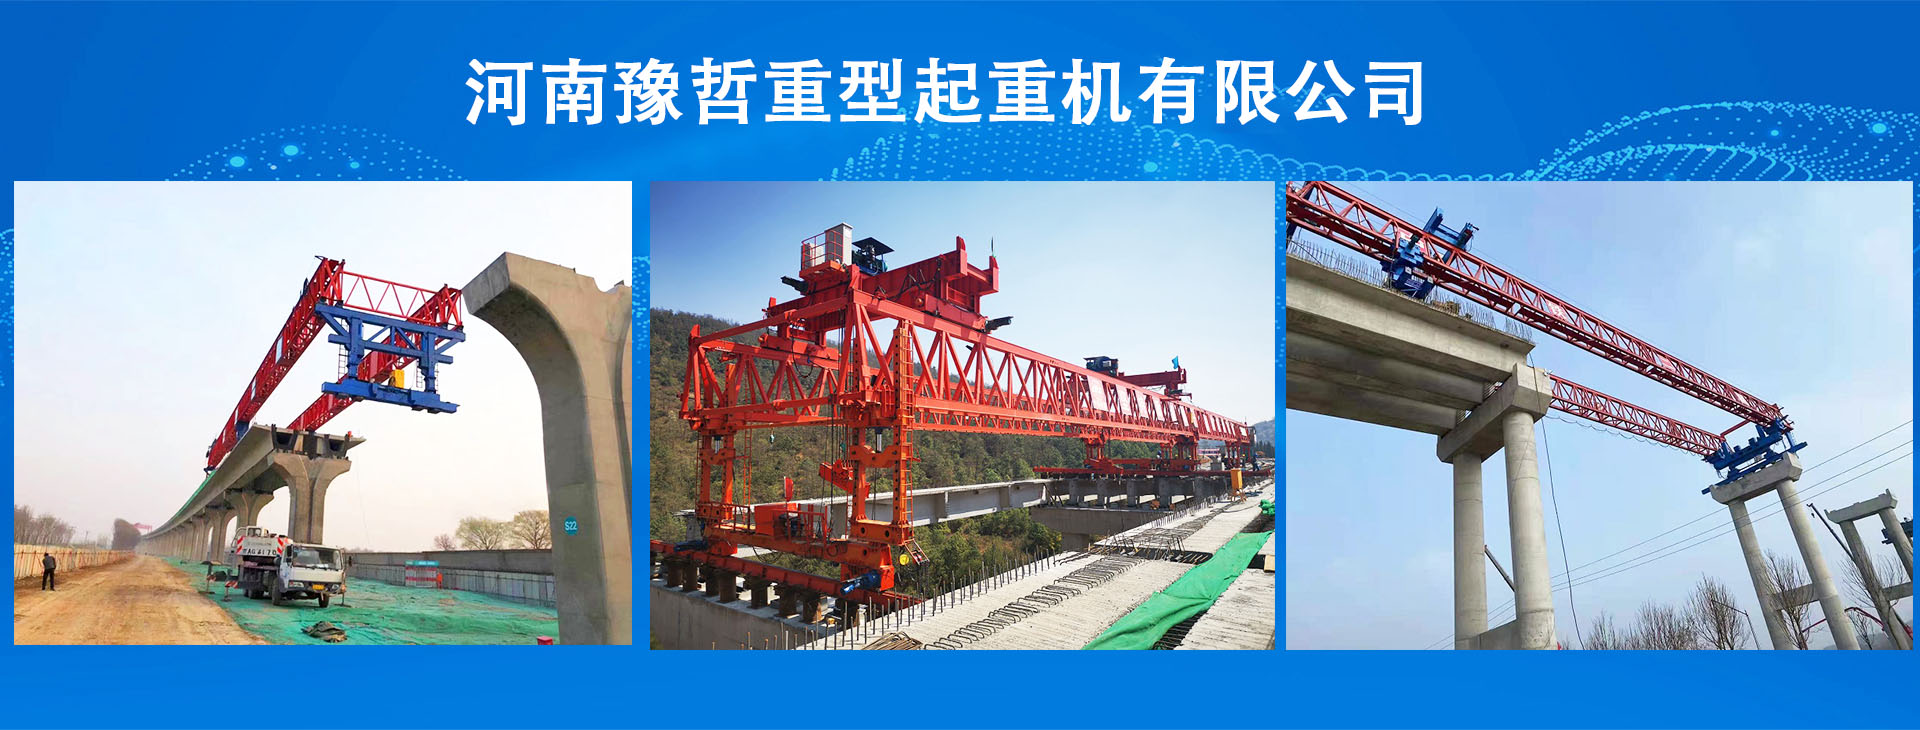
双悬臂式架桥机的钢铁巨臂能稳稳扛起千吨箱梁,全赖关键焊缝的“无缝衔接”与高强度螺栓的“牢牢锁固”。这两处核心部位如同设备的“筋骨关节”,长期承受重载、振动与环境侵蚀,稍有疏漏便可能引发结构失稳的致命风险。日常检查的细致入微,搭配无损检测技术的精准“透视”,方能为每一次高空作业筑牢安全根基。
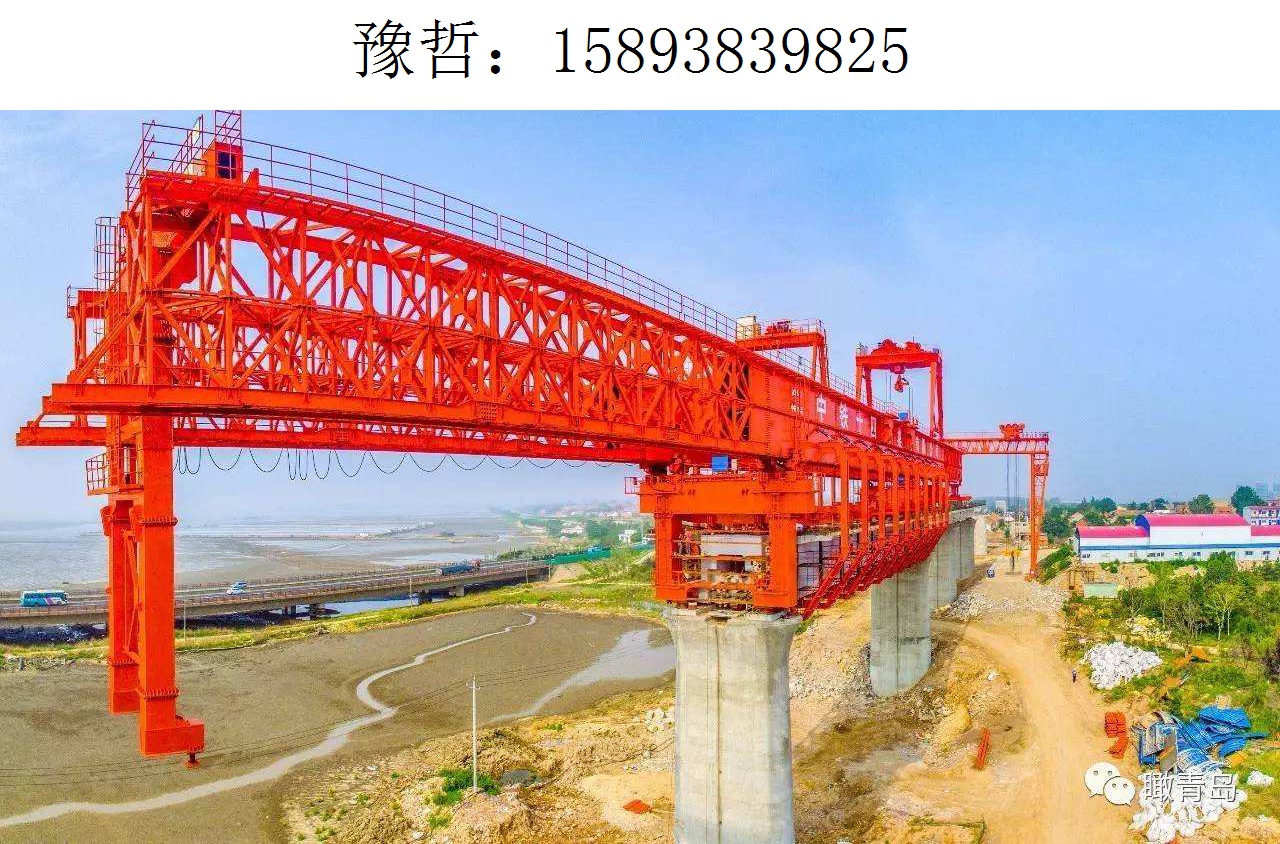
关键焊缝的日常检查,核心是“眼观手摸、聚焦重点”,把隐患消灭在萌芽状态。每日开机前的绕机巡检,目光要牢牢锁定主梁对接焊缝、支腿与横梁连接处、吊耳根部等受力“重灾区”——这些部位长期承受交变载荷,最易滋生疲劳裂纹。检查时不仅要目视焊缝表面是否有开裂、气孔、夹渣等缺陷,还要用手触摸焊缝边缘,感受是否有凸起、凹陷或细微的裂纹纹路,尤其在雨后或高湿环境后,需重点排查焊缝周边的锈蚀情况,一旦发现油漆脱落、锈迹蔓延,要及时打磨补漆,防止锈蚀深入焊缝内部。作业结束后,还需结合当天作业强度,复查悬臂伸缩、吊装受力后焊缝是否有新的异常,比如焊缝周边出现的细微变形或油漆崩裂,都可能是裂纹的早期信号。
高强度螺栓的日常检查,关键在“查紧固、看状态、防松动”,守住连接安全的第一道防线。每一颗高强度螺栓都是结构承重的“微小支点”,日常检查需逐一核对螺栓的紧固状态,最直观的方法是查看螺栓头部的标记线——若标记线与螺母、构件表面错位,说明螺栓已松动,需立即用扭矩扳手按标准力矩复紧。同时要观察螺栓本身是否有损伤,螺纹磨损、螺栓杆变形、头部开裂等问题都需及时更换,还要检查配套垫片、防松螺母是否完好,避免因配件缺失导致紧固失效。对于支腿底部、行走机构等振动剧烈的部位,螺栓检查频率需加倍,作业后还要额外抽查,防止振动导致的松动隐患。
当日常检查发现疑似隐患,无损检测技术便成为精准“诊断”的核心手段,为结构安全提供科学依据。针对焊缝检测,磁粉探伤是表面及近表面裂纹的“探测能手”,尤其适用于主梁下翼缘、支腿焊缝等应力集中区——检测前打磨去除焊缝表面的锈蚀与油漆,喷涂磁悬液后施加磁场,若存在细微裂纹,磁粉会在缺陷处聚集形成清晰磁痕,哪怕0.1毫米级的裂纹也能被精准捕捉。超声波探伤则擅长“透视”焊缝内部,对于主梁厚壁对接焊缝等关键部位,探头贴合焊缝表面,通过声波反射信号判断内部是否存在未熔合、未焊透等隐藏缺陷,避免内部隐患长期潜伏。
高强度螺栓的无损检测,同样离不开精准技术的支撑。磁粉探伤可有效排查螺栓表面及近表面的裂纹,尤其是螺纹根部、螺栓头部过渡区等易应力开裂的部位,检测时无需拆卸螺栓,就能快速识别疲劳裂纹等致命缺陷。对于螺栓内部的锻造缺陷,超声波探伤能发挥优势,通过分析声波信号,判断螺栓内部是否存在夹渣、气孔等问题,确保每一颗螺栓的核心强度达标。这些无损检测技术并非定期“走过场”,而是要结合日常检查结果、作业工况动态调整检测频次,比如重载作业后、极端天气后,需针对性增加关键部位的检测次数。
关键焊缝与高强度螺栓的守护,从来不是“一检了之”,而是日常检查与无损检测的协同发力。日常检查靠“细心”筑牢基础,无损检测靠“精准”穿透表象,两者结合既能及时处置显性隐患,又能提前预判隐性风险。唯有把每一次检查都落到细节、把每一次检测都做到精准,才能让双悬臂架桥机的“筋骨关节”始终强健,让钢铁巨臂在高空作业中稳稳前行。